


Bei der Herstellung von Verbundwerkstoffen war die Reinigung der Formen schon immer ein unvermeidlicher Schritt. Herkömmliche Reinigungsmethoden sind zeit{{1}aufwändig und arbeitsintensiv-und können sogar die Formen beschädigen. Mittlerweile beginnen immer mehr Unternehmen, die Laserreinigung als Ersatz für die herkömmliche Reinigung einzusetzen. Die Laserreinigungstechnologie bietet Vorteile wie einen hohen Automatisierungsgrad und eine hohe Reinigungseffizienz. Dies verbessert nicht nur die Produktionseffizienz erheblich und senkt die Kosten, sondern verbessert auch die Arbeitsumgebung und den Gesundheitszustand der Bediener.
Was sind Verbundwerkstoffe?
Verbundwerkstoffe sind neuartige Materialien, die durch die Kombination zweier oder mehrerer Materialien mit unterschiedlichen Eigenschaften entstehen. Sie verfügen über Vorteile wie geringes Gewicht, hohe Festigkeit und Korrosionsbeständigkeit, wodurch sie in Branchen wie der Luft- und Raumfahrt, der Automobilindustrie, dem Schienenverkehr und der Windkraft weit verbreitet sind. Da diese Industrien leistungsstärkere Materialien verlangen, wird der Einsatz von Verbundwerkstoffen immer häufiger eingesetzt, was zu strengeren Anforderungen an die Oberflächenbehandlung führt.
Formen aus Verbundwerkstoffen gibt es in verschiedenen Größen und geometrischen Formen und bestehen aus verschiedenen Materialien, darunter Stahl, Aluminium und Wolframstahl. Traditionell wurden Formen mit manuellen Schleifmethoden, Strahlmitteln oder chemischen Substanzen gereinigt. Allerdings stellen diese Techniken auch ihre eigenen Herausforderungen dar.
Beispielsweise können beim Schleifen Staub und flüchtige Substanzen entstehen, die sich negativ auf die Gesundheit der Arbeiter auswirken können. Es kann auch zu einer Verschlechterung der Formoberfläche, vorzeitigem Verschleiß und der Ansammlung von Rückständen führen. Darüber hinaus handelt es sich beim Strahlen mit Medien oder bei der Verwendung chemischer Substanzen um harte und aggressive Prozesse, die im Laufe der Zeit die Form beschädigen und ihre Form verändern können.

Das Laserreinigungssystem entfernt Rost und Verunreinigungen von der Oberfläche der Turbinenschaufeln von Flugzeugtriebwerken
Laserreinigungbietet eine alternative Lösung, die hoch-Lichtimpulse nutzt, um Harz, Produktionsrückstände, Trennmittel, Oxide, Öle und andere unerwünschte Substanzen präzise zu entfernen. Diese Technologie stellt sicher, dass der darunter liegende Untergrund unbeschädigt bleibt und verlängert so die Lebensdauer der Formen erheblich.
Prinzip der Laserreinigung
Die Laserreinigung basiert auf dem Ablationsprinzip, bei dem Nanosekunden-Laserimpulse zur Bestrahlung der Zieloberfläche eingesetzt werden. Dieser Prozess kombiniert physikalische Effekte wie thermische Ablation, Photozersetzung und Stoßwellen, um Verunreinigungen zu entfernen. Bediener können Parameter wie Wellenlänge, Impulsdauer und Energieintensität entsprechend dem Formmaterial anpassen und so sicherstellen, dass nur Verunreinigungen entfernt werden, ohne das Substrat zu beeinträchtigen. Da unterschiedliche Materialien Laserenergie unterschiedlich stark absorbieren, werden die Laserparameter je nach Formmaterial angepasst.
Derzeit wird die Laserreinigung hauptsächlich in zwei Modi unterteilt: den Pulsmodus und den Dauerstrichmodus:
Gepulster Laser:Gibt kurze und intensive Laserenergieimpulse ab, was zu einer kleinen thermischen Einwirkungsfläche führt. Es eignet sich zum Entfernen dünner Filme, Klebereste, Trennmittel und anderer leichter Verunreinigungen, insbesondere auf thermisch empfindlichen Verbundmaterialien wie Kohlefaser und Glasfaser. In hoch-nachgefragten Anwendungen wie der Luft- und Raumfahrt, dem Formenbau und der Präzisionstechnik, bei denen der Schutz des Substrats von entscheidender Bedeutung ist, werden gepulste Laser häufig eingesetzt.
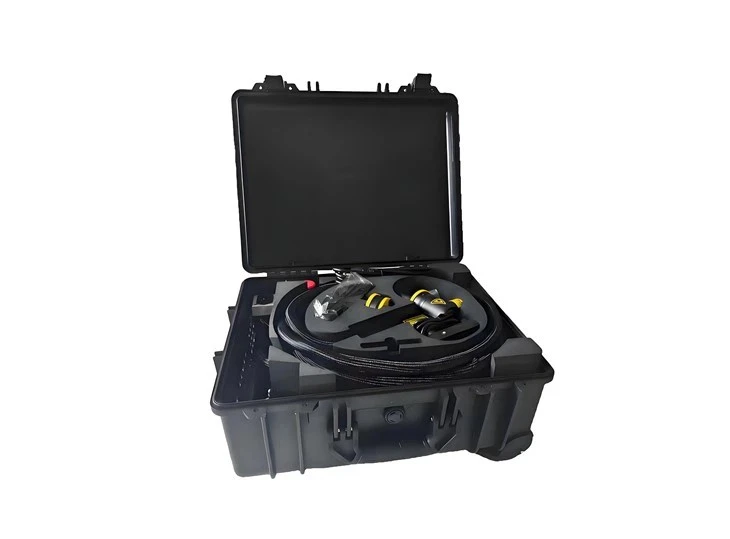
100W-300W gepulster Faserlaserreiniger
Dauerstrichlaser:Erzeugt einen stabilen, kontinuierlichen Lichtstrahl und eignet sich daher ideal für anspruchsvolle-Reinigungsaufgaben wie das Entfernen von Rost, Farbe und anderen Beschichtungen von Metalloberflächen. Für groß angelegte, stark verschmutzte oder hoch{3}effiziente industrielle Reinigungsaufgaben (z. B. Rostentfernung von Stahlkonstruktionen und Wartung alter Geräte) bietet der Dauerstrich-Lasermodus eine bessere Kosten-effektivität.

1000 W-3000 W Dauerwellen-Laser-Reinigungsmaschine
Die beiden Modi schließen sich nicht gegenseitig aus, sondern ergänzen sich und sind auf unterschiedliche Anwendungsszenarien zugeschnitten.
Unterschiede in den Arbeitsprinzipien:
| Parameter | Kontinuierlicher Laser | Gepulster Laser |
| Energieausgabemodus | Stabile und kontinuierliche Ausgabe | Kurze Pulse mit hoher Spitzenleistung (Nanosekundenebene) |
| Thermischer Akkumulationseffekt | Hoch (erfordert eine strenge Kontrolle der Scangeschwindigkeit) | Extrem niedrig (geeignet für Präzisionsbauteile) |
| Spitzenleistungsdichte | Normalerweise < 1×10⁶ W/cm² | Kann 1×10⁹ W/cm² erreichen |
Vergleich typischer technischer Parameter:
Index |
Kontinuierlicher Laser (3000 W CW) |
Gepulster Laser (300 W MOPA) |
Reinigungseffizienz (m²/h) |
8-12 |
2-4 |
Spotdurchmesser |
Einstellbar von 0,2–3 mm |
Einstellbar von 0,05–0,5 mm |
Möglichkeit zur Schichtdickenentfernung |
Kleiner oder gleich 150 μm |
Kleiner oder gleich 50 μm |
Energieverbrauchsverhältnis (kW·h/m²) |
1.8-2.2 |
3.5-4.0 |
Experimentelle Überprüfung: Laserlackentfernung auf Metalluntergründen
Um industriellen Anwendern empirische Beweise zu liefern, führte unser Forschungs- und Entwicklungsteam Vergleichstests an typischen Metallsubstraten durch. Die experimentellen Ergebnisse offenbaren wichtige Optimierungsregeln für die Oberflächenbehandlung und identifizieren den KernUnterschied zwischen gepulsten und kontinuierlichen Laserreinigungsmaschinen.
- Gepulste Laserreinigung (200 W JPT MOPA):Tests an einer 20 μm dicken Lackschicht auf einer Aluminiumlegierung zeigten, dass kürzere Impulsbreiten Beschichtungen effektiver entfernen als längere bei identischen Frequenzen. Der ermittelte optimale schadensfreie Parameter war eine Impulsbreite von 100 ns bei 60 kHz und einer Scangeschwindigkeit von 9600 mm/s, wodurch keine Substratschädigung erreicht wurde.
- Kontinuierliche Laserreinigung (CW):Bei CW-Tests erwies sich die Scangeschwindigkeit als entscheidend. Niedrigere Geschwindigkeiten führten zu deutlichen Verbrennungen des Untergrundes, während zu hohe Geschwindigkeiten Farbrückstände hinterließen. Die optimale Balance für eine saubere Oberfläche wurde bei einer Scangeschwindigkeit von 2000 mm/s für Aluminium erreicht.
Entwicklung der Laserreinigungstechnologie
Die Laserreinigungstechnologie geht auf die Erfindung des Lasers im Jahr 1960 zurück und wurde erstmals in den 1970er Jahren für den Einsatz bei der Oberflächenreinigung von Artefakten erprobt. Seitdem hat sich die Technologie kontinuierlich weiterentwickelt, angefangen bei den frühen gepulsten Rubinlasern, gefolgt von Gaslasern (z. B. CO₂-Lasern) bis hin zu den heute weit verbreiteten Festkörperfaserlasern.

Faserlaser sind aufgrund ihrer kompakten Bauweise, hohen Effizienz, langen Lebensdauer und großen Vielseitigkeit zu einer beliebten Wahl für die Formenreinigung bei der Herstellung von Verbundwerkstoffen geworden. Bei großen-Geräten oder Schiffskonstruktionen, etwa bei der Farb- und Rostentfernung, sowie bei der Sanierung und Wartung von Fabrikformen und Maschinen können kontinuierliche Faserlaser ihre hocheffizienten Reinigungsfunktionen nutzen.
Technologie zur Erfüllung unterschiedlicher Formenreinigungsanforderungen
Die Laserreinigung kann Metalle, Kunststoffe und Verbundwerkstoffe präzise reinigen, was zu ihrer weiten Verbreitung in der industriellen Fertigung geführt hat. Darüber hinaus hat die steigende Nachfrage nach leistungsstarken Laserreinigungssystemen zusammen mit der Verlagerung hin zu umweltfreundlichen und zerstörungsfreien Reinigungsmethoden sowie hybriden Verarbeitungstechnologien zu stärker automatisierten Lösungen geführt.

Die Laserreinigung ist eine dynamische und schnell wachsende Technologie, die zunehmend von Herstellern weltweit übernommen wird. Seine Vorteile und Anwendungsmöglichkeiten sind umfangreich und werden ständig weiterentwickelt und ermöglichen eine hohe Präzision und Effizienz bei der Reinigung von Werkzeugen und Komponenten. Insbesondere bei der Herstellung von Verbundwerkstoffen entfernt die Laserreinigung effektiv Epoxidharze, Polyester, Vinylesterharze, Trennmittel und andere Verunreinigungen und schützt so die darunter liegende Struktur von Formen. Dadurch können Werkzeuge mehrfach wiederverwendet werden, was die Produktionszyklen effizienter macht.
Diversifizierte Lösungen
Wenn es um die Laserreinigung geht,Königslaserverfügt nicht nur über umfassendes Fachwissen in bekannten Bereichen wie Schneid-, Gravur- und Markiersteuerungssystemen, sondern hat auch verschiedene Lösungen entwickelt, darunter Laserreinigung, Schweißen und intelligente Steuerung, die ein breites Spektrum industrieller Anwendungsszenarien abdecken.
Für mich als Praktiker in der Laserbranche ist das von King's Laser entwickelte Laserreinigungssystem ein konkreter Ausdruck dieser effizienten Reinigungsphilosophie. Es bietet präzise und umweltfreundliche Reinigungslösungen für Verbundwerkstoffformen und verschiedene Industriekomponenten und hilft Kunden, Betriebskosten zu senken und die Produktionseffizienz zu verbessern.
Derselbe impuls-gesteuerte Prozess wird abgewickeltReinigung von Holz und Verbundwerkstoffensowohl in der Möbel- als auch in der FVK-Produktion. Bei der GummiherstellungReinigung von Reifenformenist ein weiterer Anwendungsfall zur Verlängerung der -Lebensdauer von Formen.